信息摘要
除胶渣沉铜(Desmear + PTH)是高阶载板孔金属化的第一道湿制程,成败取决于三件事:胶渣除得干净、钯活化分布均匀、深孔铜层连续。本文按溶胀、除胶、中和、活化、沉铜、电镀、检测逐段拆解决策点,说明除胶量为何必须双向控制、锰价再生如何换算成稼动率,以及高纵横比下孔内交换为何成为真正的瓶颈。
除胶渣沉铜(Desmear + PTH)是高阶载板孔金属化的第一道湿制程,成败取决于三件事:胶渣除得干净、钯活化分布均匀、深孔铜层连续。本文按溶胀、除胶、中和、活化、沉铜、电镀、检测逐段拆解决策点,说明除胶量为何必须双向控制、锰价再生如何换算成稼动率,以及高纵横比下孔内交换为何成为真正的瓶颈。
面向的对象已经和十年前完全不同。ABF、BT、TGV 玻璃、陶瓷基板,线宽线距正从 8/8 μm 往 5/5 μm 以下走,激光微孔孔径目标压到 35 μm,层数从 18 层推到 24 层以上。孔越深越窄,药水越难交换,工艺窗口就越依赖设备本身的稳定性,而不是操作员的手感。
整条链路的顺序是固定的:溶胀 → 碱性高锰酸钾除胶 → 中和 → 活化 → 化学沉铜 → 电镀加厚 → 检测。每一步都伴随副反应,副反应的产物会留在孔里,变成下一道的麻烦。下文按工序拆解决策点,重点讲清楚两件常被含糊过去的事:一是除胶不只是「洗掉脏东西」,二是槽液再生能力如何直接换算成稼动率。
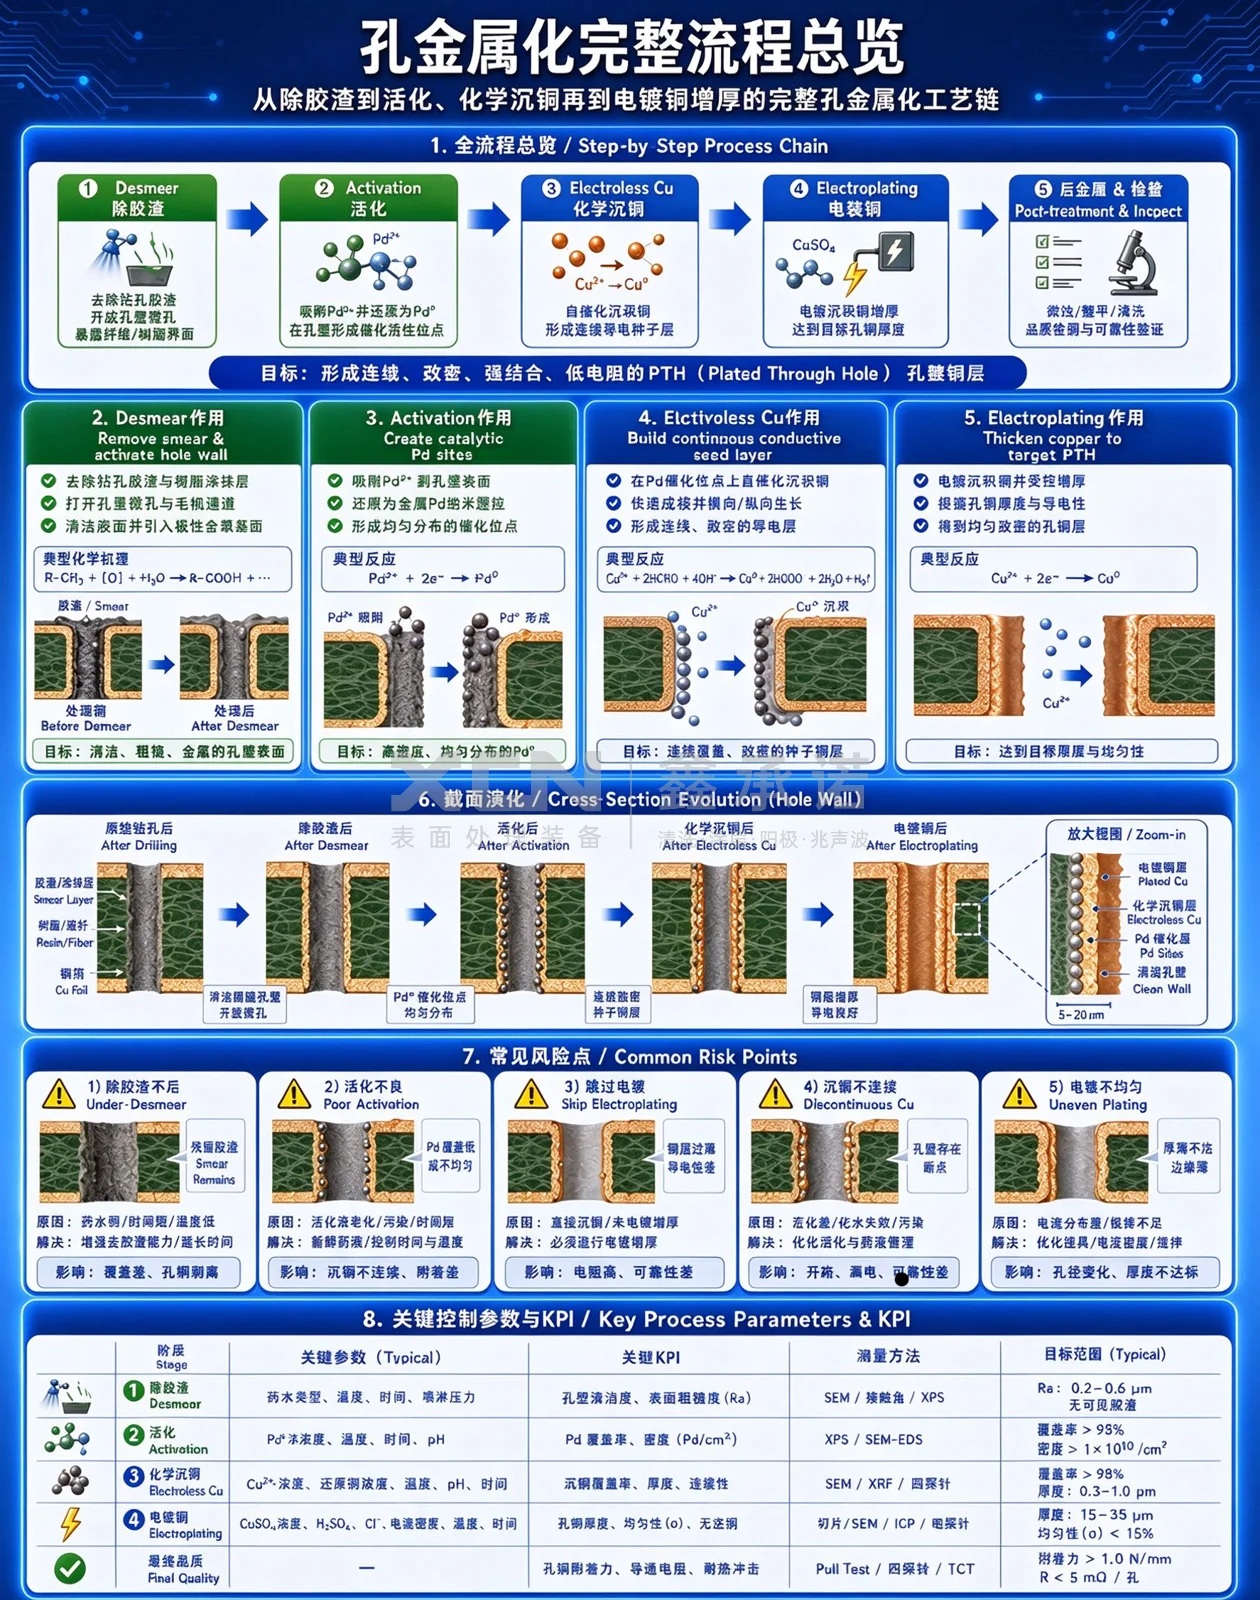
机械钻孔或激光成孔时,孔壁局部温度瞬间超过树脂的玻璃化转变温度,树脂熔融后被钻头带起、再冷却,就在孔壁和内层铜环上形成一层半固化的树脂膜,这就是胶渣。它的麻烦在于两点:一是覆盖了内层铜,让后续铜层无法与内层形成金属连接;二是它本身是绝缘的,钯催化剂吸附不上去,铜就不会在那里长。
所以除胶不是清洁动作,而是「选择性去除 + 表面重构」的组合动作。目标是去掉胶渣,同时在树脂表面造出一层均匀的微观粗糙结构——行业里常说的蜂窝状形貌,就是为了给钯颗粒提供锚固点,并让化学铜与树脂之间形成机械咬合。
主流除胶体系是「溶胀 + 碱性高锰酸钾氧化」。溶胀剂先让树脂网络松弛、把胶渣从玻璃纤维表面撑开,高锰酸钾再以强氧化性把树脂的大分子主链和交联键打断,生成二氧化碳和水,胶渣被逐层剥离。这个过程用化学式表达是 MnO₄⁻ 在碱性条件下被还原,七价锰转为六价锰。
第二件事才是关键:氧化并不均匀推进,玻璃纤维与树脂的去除速率不同,于是表面自然形成了起伏。这种起伏的尺度直接决定了后续钯吸附量和结合力——粗糙度不够,钯吸附量低、分布不均;粗糙过度,玻纤裸露、树脂被掏空,孔壁强度下降,反而容易在热冲击下开裂。
除胶量不是越大越好。过量的除胶会带来三个连锁问题:孔壁树脂过度流失导致孔形失真、玻璃纤维突出形成「毛刺」、以及内层铜环被攻击产生负蚀(negative etch-back)。后两项在切片上表现为结合力不足与孔壁分离,属于典型的「洗干净了但做坏了」。
所以除胶段的控制目标始终是双向的:既保证胶渣零残留,又把除胶量和粗糙度锁在工艺窗口里。这也是为什么高阶载板产线在这一段普遍要求药液浓度、温度、时间三者联动控制,而不是单一补加。
高锰酸钾在氧化树脂的过程中被还原成锰酸根(六价锰)。六价锰本身氧化能力弱得多,累积到一定浓度后,除胶速率明显下降,表现为「同样的时间除不干净」,操作端最常见的错误应对是提温、提浓度、延长时间——三个动作都会让槽液老化更快,形成恶性循环。
更麻烦的是锰的残留。六价锰与二氧化锰如果被带入后续水洗和活化槽,会污染钯活化液、降低活化效率,并在孔内留下锰斑。所以除胶之后必须有中和段,用还原性药液把残留的高价锰还原成可溶的二价锰,再靠水洗带走。
工业上的解法是电解再生:把槽液引出,在再生单元中把六价锰阳极氧化回七价锰,再回流到除胶槽,从而把有效氧化剂的浓度维持在设定区间。这套机制的意义不在化学,而在产能——没有再生能力,槽液到寿命就得整槽报废、清洗、重新配槽、重新跑条件,损失的是整段产线时间;有再生能力,维护动作被拆散到连续运行中。
对高阶载板产线,这个差别会被放大:载板单板价值高、批量小、换型频繁,任何一次非计划停机都不是「少做几片」的问题。
化学沉铜不依赖外电流,靠的是自催化还原,而自催化必须先有催化中心。工业主流的做法是胶体钯体系:在酸性环境中,Sn²⁺ 把 Pd²⁺ 原位还原为零价钯,生成的钯核被过量的锡离子包裹,形成带负电的胶体微粒;胶体靠静电与配位作用吸附在经过粗化的孔壁上;随后加速段把包裹的锡壳溶解掉,把钯核暴露出来。
暴露出来的钯才是真正的工作面——甲醛在钯表面被催化氧化,释放的电子把 Cu²⁺ 还原成金属铜,铜一旦沉积,后续反应就由铜自身继续催化。换句话说,钯决定「铜从哪里开始长」,而铜自己决定「能不能长满」。
活化环节的失效在切片上有明确对应关系:钯浓度不足或吸附不均,表现为孔内星点状漏镀;活化液被气泡或水解污染,表现为整孔活化失效、孔内无铜;加速不充分、锡壳残留,表现为起镀延迟、沉铜层偏薄且不连续。这三种现象在最终电镀后都会被放大成空洞或孔壁分离,但根因都在活化,不在电镀。
因此活化段的控制重点不是「泡够时间」,而是钯浓度、温度、液流与除气的稳定。产线工艺资料给出的常见控制区间是钯浓度 100–150 ppm、温度 25–30 ℃,两个参数都需要在线监控而非班次抽检。
化学沉铜的厚度通常在亚微米量级(常见控制目标 0.3–0.5 μm / 20 min),它的任务是建立一层连续、致密、与树脂结合良好的导电基底,而不是承担电流传输。真正的孔铜厚度由后面的电镀铜决定,但电镀只能在有导电层的地方进行——沉铜层一旦在孔中段断开,电镀就永远跨不过去。
这也解释了一个常见误判:面铜测出来够厚,不等于孔内合格。孔中段的沉铜不连续,会在电镀后表现为中部薄铜甚至断路,而外观与电测都可能通过。
判断沉铜层完整性,最常用的过程指标是背光测试。它把镀层样品对着光源观察,按透光程度分级,等级越高表示覆盖越完整。常见控制目标是 9–10 级。背光不合格往往意味着活化不足、沉铜速率偏低或孔内交换不良,此时继续往下走只会把缺陷带到电镀段。
孔越深越窄,孔内与孔外的药液交换越困难:铜离子进不去、反应产物出不来、气泡排不掉。高纵横比通孔电镀的研究指出,当深径比升到 10–12:1 时,孔口与孔中的电流密度和铜离子分布差异会显著扩大,孔中段铜层偏薄是可靠性失效的主因之一。同一逻辑在沉铜段同样成立——配方再优化,也补不回交换不足。
TP(throwing power,深镀能力)的定义很直接:孔中铜厚 ÷ 孔口附近的面铜厚度 × 100%。100% 意味着孔内与表面一样厚;数值越低,说明为了把孔中镀到目标厚度,表面被迫堆了更多铜。面铜堆厚的代价是后续蚀刻困难、线宽线距做不细——在 5/5 μm 时代,这个代价越来越难以承受。
电镀是传质受限的过程。孔口电场集中、铜离子供应充足,沉积速率高;越往孔中,电流密度衰减、铜离子被消耗后来不及补充,沉积速率下降。深径比超过约 8:1 后,孔中段的铜厚常比表面低 30%–40%,除非用更强的传质手段和更有效的添加剂体系。
常规做法是抑制剂、加速剂、整平剂三元体系配合:抑制剂在孔口形成吸附膜抑制沉积,加速剂在孔内富集促进沉积,整平剂调节局部吸附竞争。近年研究显示,通过引入无机整平剂改变孔口与孔中的竞争吸附,在深径比 12:1 的通孔上可把 TP 做到 94% 以上,同时把电流密度提到 20 mA/cm² 量级。波形侧则常用脉冲反向电镀,用反向电流溶解孔口堆积的铜,改善均匀性。
龙门式与垂直连续式的差别,落到工艺上就是「满挂时板子会不会变形」。载板越做越大、越做越薄,重载工况下的挠曲会导致孔内流场改变、板件抖动、甚至掉板。高刚性机架的作用不是好看,而是让每一挂、每一片在整线节拍内处于相同的姿态,药液交换条件才能一致——一致性是批间良率的前提。
铜离子、还原剂、关键添加剂都在消耗,人工配药的误差会随时间累积成浓度漂移。在线分析配合闭环定量补偿,把补充动作从「按班次」改成「按实测」,控制精度可以做到 PPM 级。对沉铜段尤其关键:甲醛与络合剂的平衡一旦偏,轻则速率波动,重则氢氧化铜沉淀、整槽失效。
除胶槽的胶渣需要定期排出。如果排渣结构设计不合理,胶渣沉积在槽底形成硬块,清理时必须停机、开槽、人工铲除,维护周期长且影响一致性。便捷排渣与防沉淀设计能把这个动作压缩,把维护间隔拉长——按产线资料,维护周期可延长 40% 以上。这类改进不体现在参数表里,但直接体现在稼动率上。
载板规格的演进方向已经比较清晰:线宽线距从 8/8 μm 向 5/5 μm 以下推进,mSAP 成为高阶载板的标准工艺;层数从 18 层向 24 层以上增加;微孔孔径目标压到 35 μm 左右;玻璃基板(TGV)作为下一代方案在推进大尺寸与高纵横比的内壁金属化。对除胶沉铜线而言,这些变化翻译成三个要求:更精确的除胶量控制(因为树脂更薄)、更强的孔内交换能力(因为孔更深更窄)、更高的槽液稳定性(因为小批量多品种导致频繁换型)。
工艺参数不是查表得来的。同一款 ABF 膜,不同批次、不同压合条件、不同孔径,最优的除胶量与活化时间都不一样。在量产线上试错的成本,远高于先用实验设备把小批量窗口跑出来。
实际路径通常是:先用实验验证槽做小批量工艺确认,把除胶量、钯吸附、沉铜背光、填孔效果四个指标跑通,确定参数窗口;再把窗口迁移到量产线,用产线的在线分析与闭环加药保证稳定性。这样做的价值不在「省设备钱」,而在把工艺开发周期和量产导入风险同时压下来。
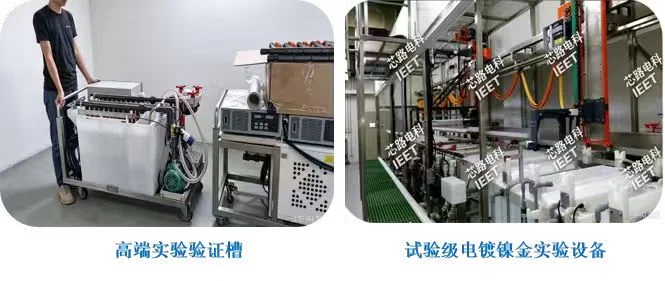
芯路电科(iEET)的 ABF 除胶渣沉铜线按龙门式 / 垂直连续式高刚性机架设计,集成去钻污沉铜(Desmear + PTH)与极薄化电镀铜湿法工艺,高阶板可结合 Plasma 等离子除胶形成整体方案;槽体端采用高效率锰价转换再生控制与 PPM 级闭环加药,覆盖 ABF / BT / TGV / 玻璃 / 陶瓷基封装基板。其所属的深圳市鑫承诺环保产业股份有限公司自 2005 年成立以来专注半导体超洁净清洗、PARTS 绿色表处、真空清洗等湿法/干法工艺与装备,是国家专精特新「小巨人」企业(2024 年 9 月 1 日至 2027 年 8 月 31 日)、GB 38508—2020 清洗剂 VOC 含量限值标准参编单位、T/QX009—2024 团体标准主要起草单位。
Q1:ABF 载板沉铜最常见的失效是什么?
最常见的是胶渣残留导致的沉铜空腔与结合力不足。根因通常在除胶环节而非沉铜环节——除胶不彻底时,孔壁树脂残留会阻断铜离子沉积,形成底部空洞甚至整孔不通。所以排查顺序应该是先确认除胶是否彻底,再调沉铜参数。
Q2:为什么槽液再生能力对稼动率影响这么大?
沉铜与除胶槽液都属于消耗型药液,有效成分衰减到一定程度后整槽报废,需要清洗、重新配槽、重新跑条件,损失的是整段产能而非单槽时间。把再生做成在线动作,等于把周期性停机换成连续运行——这是稼动率差异的主要来源。
Q3:高纵横比孔的填孔质量靠什么保证?
核心是孔内药液交换能力。通过摇架摆动、循环泵扰动与流场设计,让药水在深孔内形成有效对流,降低上浓下稀的浓度梯度,从而抑制底部空洞。同时配合添加剂体系调节孔口与孔中的沉积速率差,让 TP 值稳定在可控范围。
Q4:Desmear 除胶和 Plasma 等离子除胶有什么区别,要不要一起用?
常规除胶以药水浸泡与喷淋方式去除树脂残胶,属于湿法;Plasma 等离子除胶利用等离子体活化表面,兼顾去残胶与表面改性,属于干法。普通板按常规 Desmear 即可;高阶板对残胶与表面能要求更严时,可结合 Plasma 形成整体方案。
Q5:先做实验槽还是直接上量产线?
建议先做实验验证。用实验槽把小批量工艺窗口跑通,参数确定后再迁移量产,可以避免在量产线上试错带来的整批报废与交期风险,也能缩短工艺开发周期。