信息摘要
电解抛光(EP)把工件接阳极、在酸性槽液中通电,让表面凸起处优先溶解——不靠切削,而靠溶解把微观起伏削平,同时完成钝化。本文从阳极溶解与黏性液膜讲起,说明 EP 与机械抛光、化学抛光的边界,拆解产线五段组成与五个关键参数,并给出缺陷排查顺序与表面、化学、钝化三层验收口径。
电解抛光(EP)把工件接阳极、在酸性槽液中通电,让表面凸起处优先溶解——不靠切削,而靠溶解把微观起伏削平,同时完成钝化。本文从阳极溶解与黏性液膜讲起,说明 EP 与机械抛光、化学抛光的边界,拆解产线五段组成与五个关键参数,并给出缺陷排查顺序与表面、化学、钝化三层验收口径。
电解抛光(EP)是把工件接阳极、在特定电解液中通电,让表面凸起处优先溶解,从而降低粗糙度、提升光泽并改善耐蚀性的电化学表面处理工艺。
它常作为不锈钢高纯管路、真空腔体件与医疗器械的最后一道表处工序。与机械抛光不同,EP 不靠切削而靠溶解,材料会被实际去除,尺寸余量必须在工艺开发阶段算清楚。
整平能力来自阳极溶解与表面黏性液膜的选择性:峰处膜薄、电流密度高、溶解快,凹处相反。下文按"机理—工艺对比—产线组成—关键参数—缺陷排查—验收"的顺序展开。
EP 的核心价值不是"把表面擦亮",而是在不引入机械变形层的前提下,把微观起伏削平并把表面化学状态整理干净。
ASTM B912 正是针对"用电解抛光实现不锈钢钝化"的规范,覆盖 200、300、400 系及沉淀硬化不锈钢;标准同时指出,在合适的操作条件下,表面钝化与电解抛光同时发生,游离铁被去除、表面平滑化,两者共同提升耐蚀性,热氧化色与氧化皮也会被去掉[1]。
这解释了它在几个行业的固定位置:半导体高纯气体管路通常要求内表面低粗糙度、低出气;真空与洁净设备要求无死角、易清洗;医疗器械与制药设备要求表面可清洁、可钝化。这些场景的共同点是——机械抛光难以进入的面,EP 还能靠液流与电场作用到。
它的边界同样明确:只能处理导电材料;槽液多为酸性体系,常见磷酸、硫酸或其混酸,需要配套排风与废液处理;工件会被均匀减薄,尖角与边缘去除更快,图纸上必须约定去量,以及接触痕(挂具与工件接触处留下的印痕)的位置。
EP 的整平发生在两个尺度上。宏整平针对 1 μm 以上的起伏,靠峰谷之间溶解速率的差异把粗糙度"削"下来;微光亮针对 1 μm 以下的微观不均匀,让表面反射趋于镜面[4]。两者机制不同,但都依赖同一个前提:电流与传质在表面分布不均。
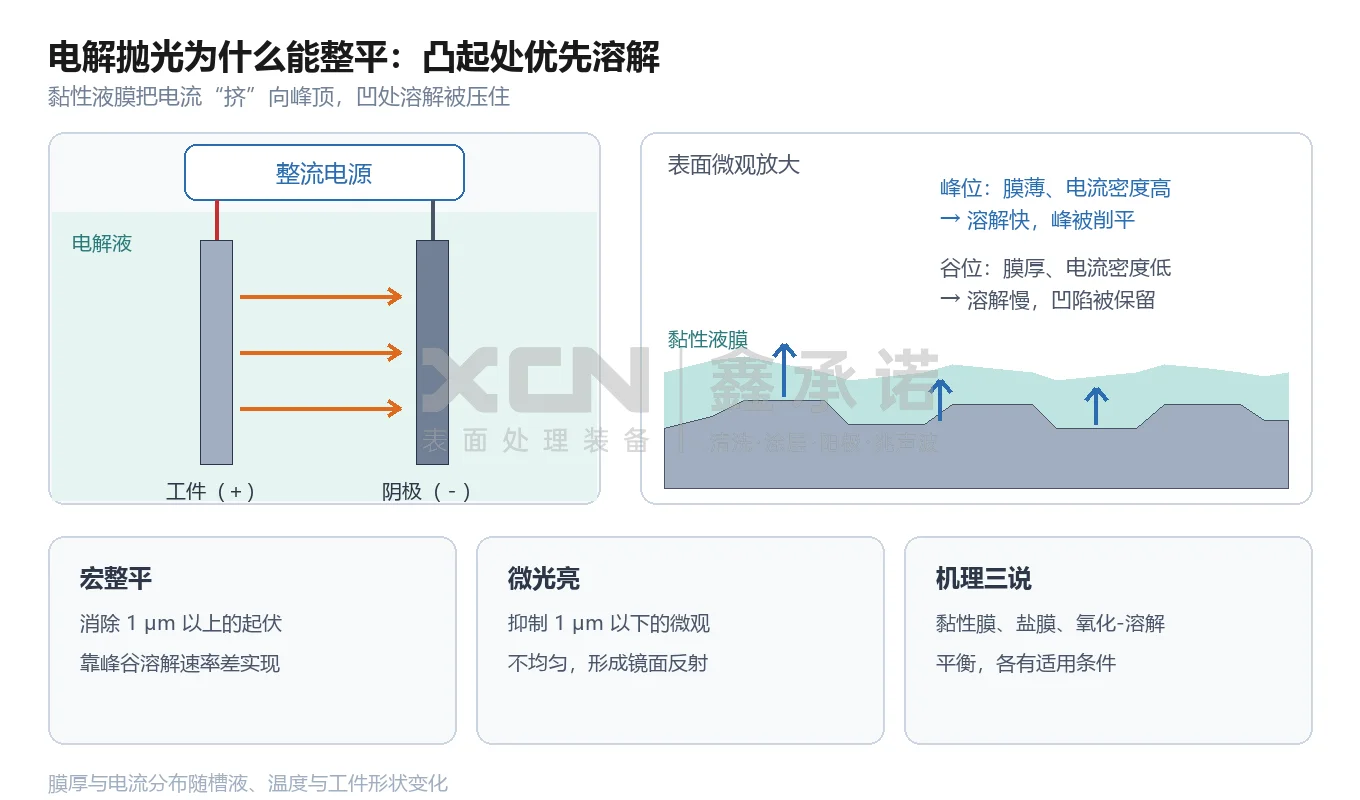
图1 电解抛光整平机理示意图
主流解释是黏性液膜:阳极溶解产物在表面富集,形成一层比微观起伏更厚、电阻更高的液膜。峰处液膜薄、电阻小,电流密度高,溶解快;凹处液膜厚,溶解被抑制。于是表面被逐步削平[2]。
不锈钢常用磷酸-硫酸体系。磷酸与硫酸把水束缚在金属离子的水化层中,加之阳极析氧消耗水分,表面因此形成难溶的盐膜与高黏度层,这正是黏性膜得以稳定存在的原因[2]。
另外两种解释是盐膜理论与氧化-溶解平衡理论,三者的适用工况并不相同。黏性膜理论多用于解释高黏度、低含水量酸系(如磷酸-硫酸体系)中的整平:膜比微观起伏厚、电阻高,峰处膜薄而溶解快。盐膜理论强调表面难溶盐层对传质的控制,更适用于盐层明显生成、溶解受盐层扩散限制的体系。氧化-溶解平衡理论把重点放在表面氧化膜"形成—溶解"的竞争上,更贴近本身有稳定钝化膜的金属。综述把三者并列比较,并指出电解液组成、温度、时间、电压与电流都会影响最终效果[3]。实际体系里往往是一种机制占主导,而不是三者等效成立。
三种工艺常被混为一谈,实际差别在"材料怎么被去掉"。
| 维度 | 机械抛光 | 化学抛光 | 电解抛光(EP) |
|---|---|---|---|
| 去除方式 | 切削与塑性变形 | 化学溶解,无外加电流 | 阳极溶解,通直流电 |
| 表面特征 | 可镜面,但常有方向性纹路 | 光亮,均匀性依赖溶液与搅拌 | 镜面、无方向性纹路 |
| 尺寸影响 | 主要改形位,边缘易塌角 | 均匀减薄 | 均匀减薄,尖角处去除更快 |
| 复杂内腔 | 难以进入 | 较易,靠溶液置换 | 较易,需阴极布置与液流配合 |
| 变形层/残余应力 | 会引入 | 不引入 | 不引入 |
| 主要局限 | 嵌入磨料、残余应力 | 槽液寿命、废气处理 | 需导电、酸性槽液(磷酸/硫酸及混酸)、去量须控制 |
结论可以写得很直白:粗抛阶段用机械抛光效率更高,EP 更适合做最终工序;化学抛光在无电源、形状简单、批量小的场合仍有位置,但均匀性不如通电的 EP 可控。
一条 EP 线的基本骨架通常包含五段:上料与前处理、水洗、EP 电解、回收与漂洗、钝化。干燥与下料是否单独成段,取决于产品与厂房条件:有的产线钝化后直接转入百级洁净区做后续处理,不设独立干燥段;有的则必须干燥后再包装或转运。
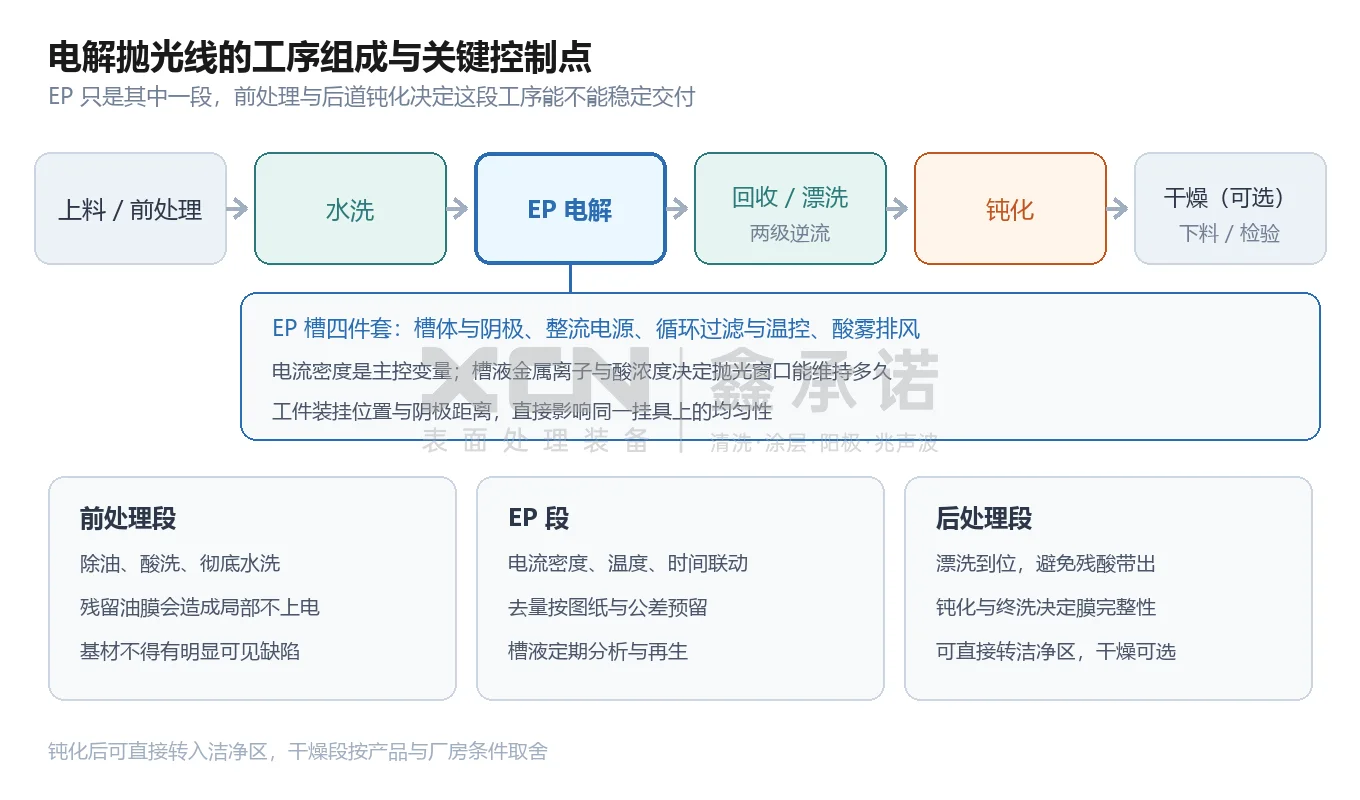
图2 电解抛光产线工序与关键控制点示意图(干燥段为可选项)
前处理段的地位被低估得最多。ASTM B912 要求基材不得有肉眼可见缺陷,必要时先做预备清洗;后道还要做浸渍与终洗[1]。现场常见的"局部不上电""花斑",源头往往在除油不净或水洗不彻底,而不是 EP 槽本身。
EP 槽可以拆成四件套:槽体与阴极布置、整流电源、循环过滤与温控、酸雾排风。其中电流密度是主控变量,阴极面积与距离决定同一挂具上的电流分布;循环过滤既控制槽液洁净度,也影响液膜稳定性。
后处理段决定"抛完能不能用"。漂洗不到位会带出残酸;钝化与终洗决定钝化膜的完整性。干燥并非必设工段——直接转入洁净区的产线,重点转为控制带水、转运污染与等待时间;需要干燥的产线,才去处理盲孔残液与干燥均匀性。接触痕的位置需要在图纸阶段就与客户约定,因为它无法在 EP 后消除。
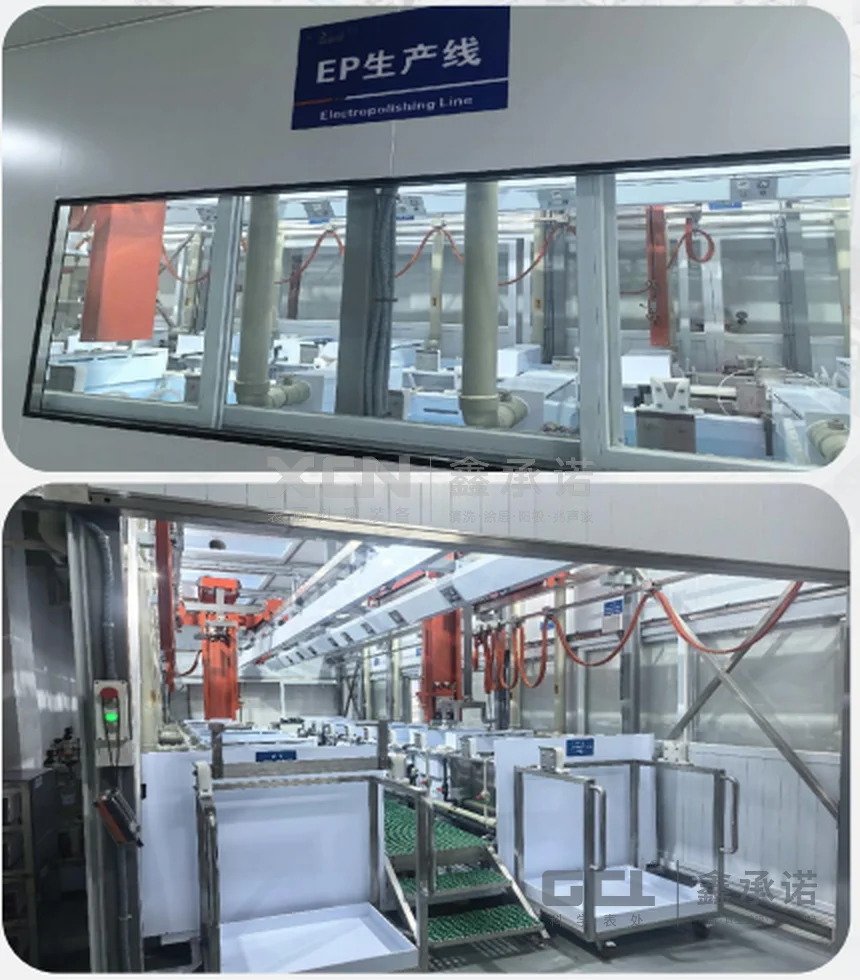
图3 电解抛光(EP)生产线实景:上图为观察窗外的产线外观,下图为产线内部槽体与上下料区
1. 电流密度:决定溶解速率与整平能力,是最直接的调节手柄,过高会在尖角处过量去除。
2. 槽液温度:影响黏度、电导与传质,温度漂移会直接改变表面质量的一致性[3]。
3. 槽液组成与老化程度:酸浓度、含水量与金属离子累积共同决定窗口;老化后整平能力下降,需要分析、补加或再生[2]。
4. 处理时间与去量:去量由图纸公差与表面要求决定,时间越长减薄越多,尖角与边缘更明显。
5. 装挂与阴极布置:决定电流分布与气泡能否顺利排出,是"同一挂具首尾件不一致"的主要来源。
这五个变量不是独立可调的:提高电流密度通常要同步控温与加强循环,否则局部过热会让表面出现流痕或色差。
还有一条与材料相关的提醒:酸性槽液加长时间通电,对高强度不锈钢并不总是中性条件。马氏体、沉淀硬化等高强度牌号,建议在工艺开发阶段就单独评估氢脆风险;同时要避免工件因接触不良或极性异常被局部当作阴极,那会让析氢集中到零件上。这类评估放在打样阶段做,比量产后再补要省事得多。
缺陷几乎都能追溯到"电流分布不均"或"槽液/前处理异常"两类原因。下表是工程上较常见的对应关系,具体成因仍以样件与槽液记录为准。
| 现象 | 常见原因 | 优先排查动作 |
|---|---|---|
| 麻点、点蚀 | 前处理残留、局部电流过大、槽液金属离子偏高、气泡滞留 | 查除油与酸洗、下调电流、分析槽液、调整装挂角度排气 |
| 条纹、流痕 | 循环不足、装挂角度不利排气、液面波动 | 加强循环与过滤、改挂具角度、稳定液位 |
| 过抛、尺寸超差 | 时间过长、电流偏高、尖角处电流集中 | 缩短时间、对尖角做屏蔽或加辅助阴极 |
| 色差、发花 | 槽液老化、温度不均、转移与漂洗不及时 | 换槽或补加、分区控温、缩短工序间停留 |
| 局部未抛 | 挂具接触不良、气泡遮蔽、油膜残留 | 查导电点、翻转排气、回查前处理 |
排查顺序建议从"前处理—装挂—槽液—电参数"倒推,而不是一上来就调电流;实践里,前处理与装挂的问题占比最高,且最容易复现。
验收不能只看亮不亮,要分三层看。
表面层看粗糙度与外观:粗糙度用 Ra(轮廓算术平均偏差,线粗糙度)或 Sa(区域算术平均高度,面粗糙度)表征。有研究对比两种熔炼方式得到的 316L 管件,电解抛光后双联熔炼试样的表面粗糙度 Sa 约为 0.02 μm,单联熔炼试样约为 0.13 μm[5]——差距来自基材纯净度,而不是"抛与不抛"。
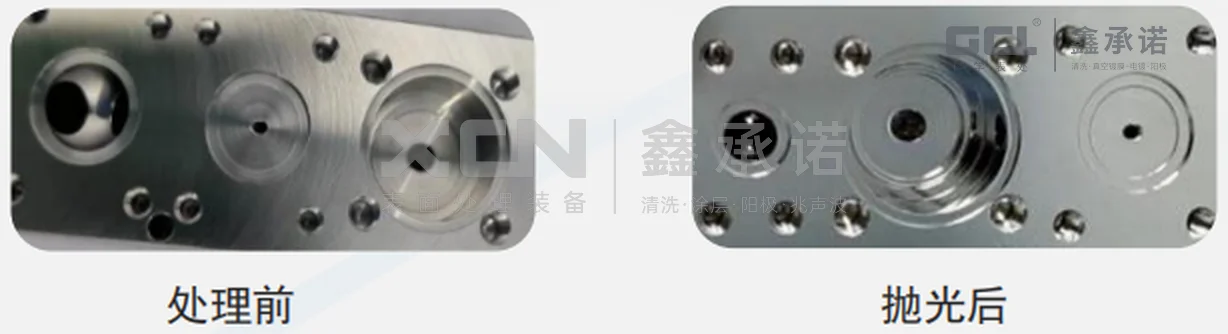
图4 零件电解抛光前后对比:左为处理前,右为抛光后
化学层看钝化膜:对比研究显示,EP 后的氧化膜 Cr/Fe 比与膜厚均高于自然钝化膜,随之带来耐蚀性与点蚀电位的提升[4]。这也是 EP 在半导体与医疗行业常被写进图纸的原因——它不只是"好看",而是改变了表面化学。
钝化层看验证:ASTM B912 给出水浸试验、湿热试验、盐雾试验、硫酸铜试验与改性铁氰化钾(游离铁)试验等方法,按零件用途选一种或多种执行[1]。此外,去量、外观要求、接触痕位置与包装方式,建议在订单或图纸中明确。
Q1:EP 之后还需要单独钝化吗?
按 ASTM B912,在合适的操作条件下,钝化与电解抛光同时发生,但这不代表可以省掉后道——标准同时要求做浸渍与终洗,具体是否追加钝化工序,按材料、用途与验收要求确定[1]。
Q2:电解抛光会改变零件尺寸吗?
会。EP 靠阳极溶解去除材料,属于均匀减薄,尖角与边缘去除更快。图纸上应约定允许去量,工艺开发阶段用试片确定时间与电流的对应关系。
Q3:深孔和复杂内腔能抛到吗?
能,但依赖三个条件:槽液能进入并形成稳定液膜、阴极能布置到对应位置、孔内气体能排得出去。深孔与盲孔里,析氧产生的气泡若排不掉,会在孔内积成气袋,把局部表面"屏蔽"起来——电流到不了,表现就是局部未抛、发白或麻点。因此挂具角度、翻转动作与槽液循环要一起设计,深孔件通常还要配辅助阴极,均匀性在样件阶段验证。
Q4:出现麻点,是不是电流开太大了?
不一定。麻点的成因包括前处理残留、局部电流过大、槽液金属离子累积与气泡滞留,四类原因对应完全不同的处理动作。建议按"前处理—装挂—槽液—电参数"的顺序排查。
Q5:EP 能完全替代机械抛光吗?
通常不能。粗抛阶段机械抛光效率更高,EP 更适合作为最终工序,在去量允许时溶掉机械抛光留下的方向性纹路与表面变形层;两者组合往往比单用其一更经济。
[1] ASTM B912-26 Standard Specification for Passivation of Stainless Steels Using Electropolishing
[2] Materials, 2020, 13(11): 2557 — Electrochemical Polishing of Austenitic Stainless Steels
免责声明:本文所述技术参数、行业数据均来源于公开资料及文末引用来源,仅供技术交流与选型参考。具体设备参数请以厂家最新官方资料为准。如涉及数据误差或信息更新,欢迎指正。