信息摘要
脱脂不是把工件洗到发亮,而是把金属界面恢复成可润湿、可继续反应的状态。本文从低表面能油膜讲起,拆解皂化、乳化、渗透分散与机械剥离四类作用的边界,对比碱性、酸性、溶剂与半水基四条工艺路线的适用条件,再落到浸泡、喷淋、超声与滚筒的作用选择,以及温度与浊点、浓度与碱度、漂洗、干燥等六个关键变量和外观、颗粒两条清洁度判定线。
脱脂不是把工件洗到发亮,而是把金属界面恢复成可润湿、可继续反应的状态。本文从低表面能油膜讲起,拆解皂化、乳化、渗透分散与机械剥离四类作用的边界,对比碱性、酸性、溶剂与半水基四条工艺路线的适用条件,再落到浸泡、喷淋、超声与滚筒的作用选择,以及温度与浊点、浓度与碱度、漂洗、干燥等六个关键变量和外观、颗粒两条清洁度判定线。
脱脂清洗是用水基或溶剂介质,配合温度、机械作用与时间,把金属表面的油脂与附着污物从界面剥离的前处理工序。
ISO 27831-1 把脱脂与除锈、酸洗并列,作为电镀、转化膜、涂装等工序前的表面制备处理[1]。现场更常见的失效不是“没洗”,而是“洗了但没洗到位”:油膜残留会带来起泡、花斑与附着力不足。
皂化、乳化、渗透分散与机械剥离共同决定这一过程能否成立,产线通常由脱脂、漂洗、干燥串成一段。下文依次拆解四类作用、四条工艺路线、机械作用选择、产线参数与清洁度判定。
脱脂的真正目标不是把表面洗到“看起来发亮”,而是把界面恢复成可润湿、可继续反应的状态。
油膜与基体的结合不只是一层覆盖。油脂中的极性基团会吸附在金属表面,加工纹理和微孔里还会残留油与碎屑,形成一层低表面能膜。这层膜让后续的水基药液无法铺展,镀层与氧化膜也就难以在干净的界面上形核。
所以判断脱脂是否必要,看的不是工件亮不亮,而是下一道工序对界面的要求:电镀、阳极氧化、转化膜、涂装、粘接,都属于对清洁度敏感的工序[1]。
需要说明的是,脱脂段要处理的对象并不止油脂。文献把电镀前处理的去除对象分为两类:有机类(防锈轧制油、切削油)与无机类(铁粉、磨料、灰尘)[3]。这也是很多“脱脂槽”实际承担综合清洗功能的原因。
金属表面除油依赖五种作用:皂化、乳化、渗透、分散与机械剥离[3]。前四种是化学与界面作用,最后一种靠设备提供能量。
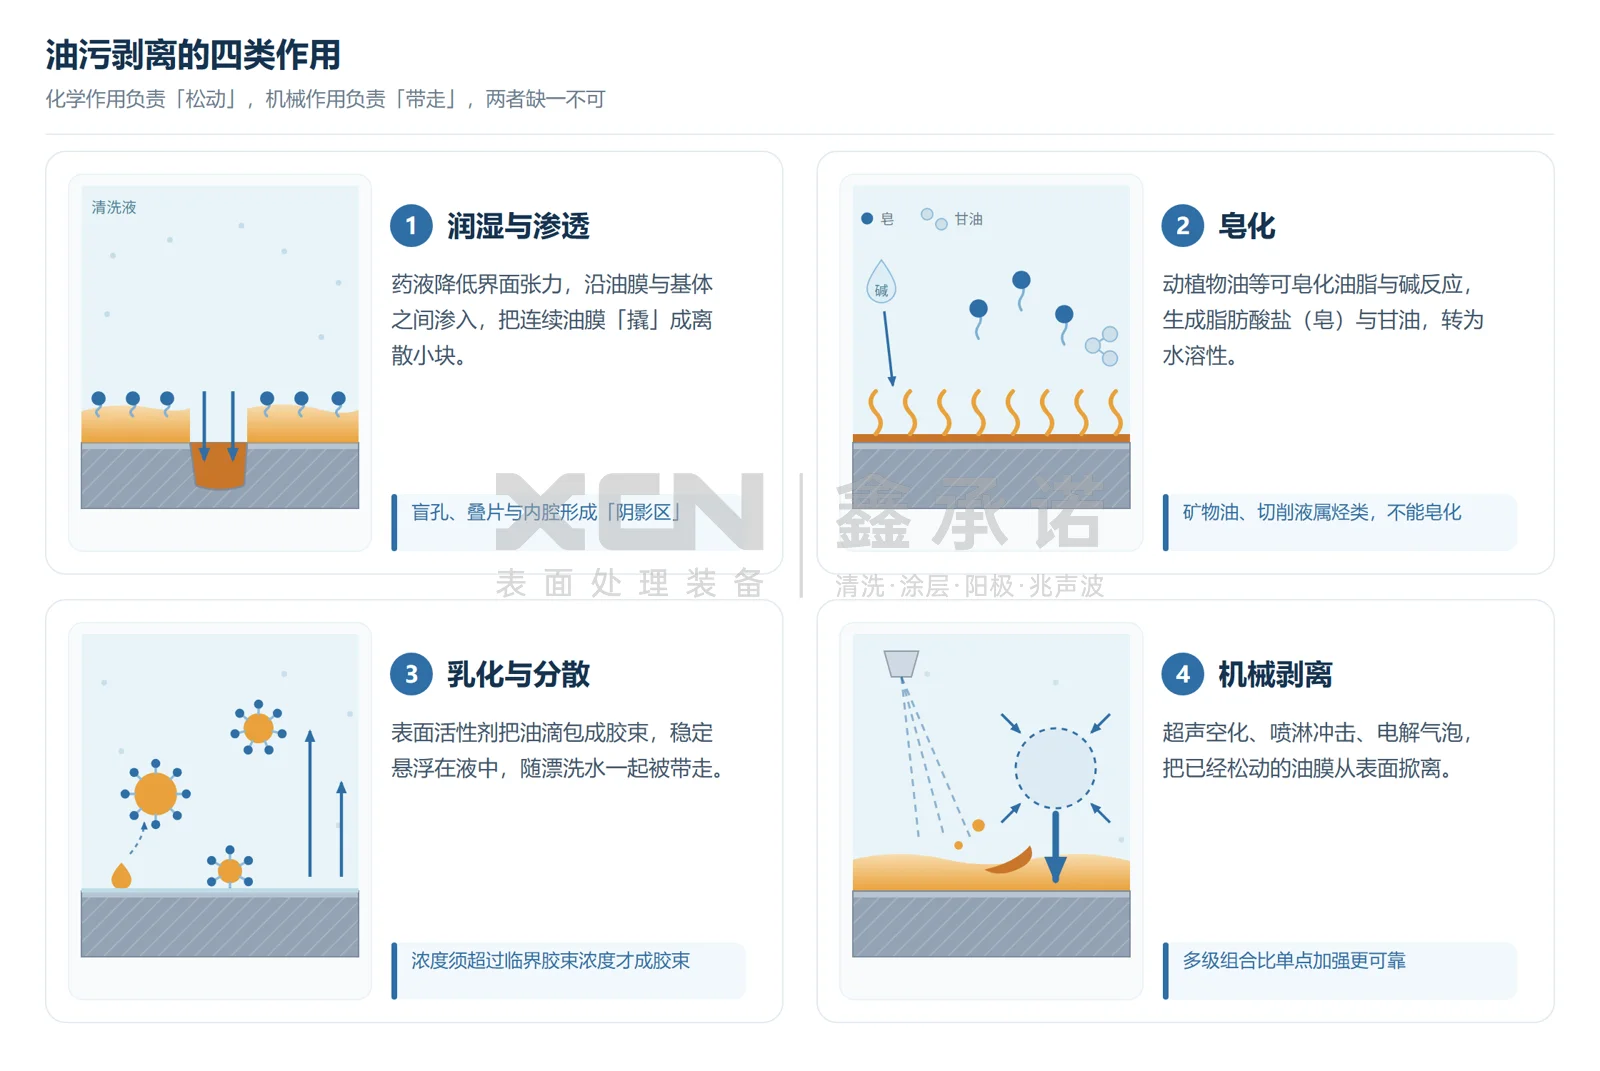
图1 油污从金属表面剥离的四类作用示意图
皂化只对可皂化油脂有效。动植物油等酯类油脂在碱性水溶液中加热,生成脂肪酸盐(皂)与甘油,产物本身具有乳化与分散能力[3]。但矿物油、多数切削液属于烃类,不能皂化,只能靠乳化、增溶与机械作用带走——这也是“碱性越强越好”容易失效的根本原因。
乳化与分散由表面活性剂承担。亲水基朝向水、疏水基插入油相,浓度超过临界胶束浓度后形成胶束,把油增溶并稳定悬浮在液中[3]。
温度窗口由浊点决定。非离子表面活性剂溶液在浊点附近除油效率最高,温度显著高于或低于浊点,效率都会明显下降[3]。所以升温并不总是利好:摸不清浊点,加热可能只是让药剂析出、泡沫失控。
按介质组成,脱脂剂通常分为碱性、有机溶剂与乳液(半水基)三类[3],再加上酸性体系,构成产线上最常见的四种选择。
| 类型 | 主要作用机理 | 适用基材与工件 | 主要限制 | 典型场景 |
|---|---|---|---|---|
| 碱性水基 | 皂化 + 乳化 + 分散 | 钢、不锈钢、部分铝合金 | 强碱易侵蚀铝、锌、黄铜 | 电镀、阳极氧化前处理量产线 |
| 酸性 / 中性水基 | 乳化为主,兼顾轻度酸洗 | 薄板、精饰件、铝件 | 去重油与蜡的能力偏弱 | 与磷化、涂装线衔接 |
| 溶剂型 | 直接溶解油污 | 重油、蜡、盲孔夹缝件、怕水件 | VOC、防火防爆、废液处置 | 精密件、防潮件、返修件 |
| 半水基 | 溶剂溶解 + 水基乳化 | 重油与颗粒混合污染 | 相分离控制与废水处理 | 复杂污物、结构件 |
选型时容易忽略的一点是:路线优劣取决于污染物,而不是介质“先进”与否。一项针对机加工金属表面的实验比较了溶剂清洗、超声清洗与特定水基配方,结果显示清洁效果从溶剂到超声再到特定水基配方依次提高,超声对薄膜与复杂几何更有效,水基对较大碎屑与整体清洁度更有利[4]。但这是特定试样与污染物条件下的结论,不能直接外推成“水基一定优于溶剂”;在重油、蜡与怕水件上,溶剂仍有不可替代的位置。
落到实际产线上,这类多槽式清洗线通常把槽体、观察窗、控制柜与上下料平台集中布置:槽体承担浸泡、超声或喷淋,控制柜负责温度、时间与液位,平台用于上下料与周转。下图是同类产线的整机形态,可作为判断“设备是否覆盖所需工序”的直观参照。
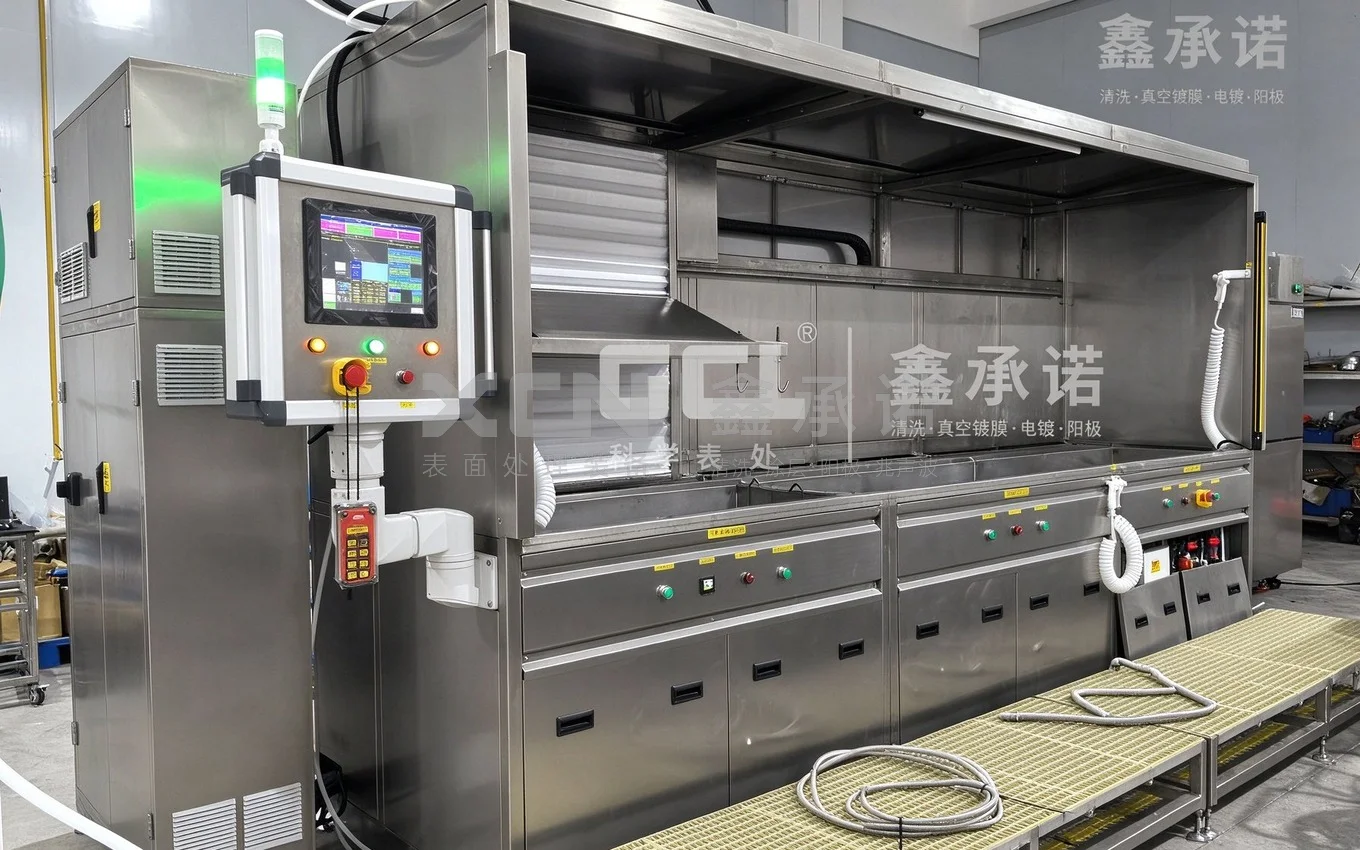
图2 多槽式脱脂清洗线整机形态:左侧控制柜、中部槽体与前方上下料平台
化学负责“松动”,机械负责“带走”。四种常见机械作用各有明确的适用边界。
单一机械作用总有覆盖不到的位置,多级组合(例如浸泡 + 超声 + 喷淋)比单点加强更可靠。
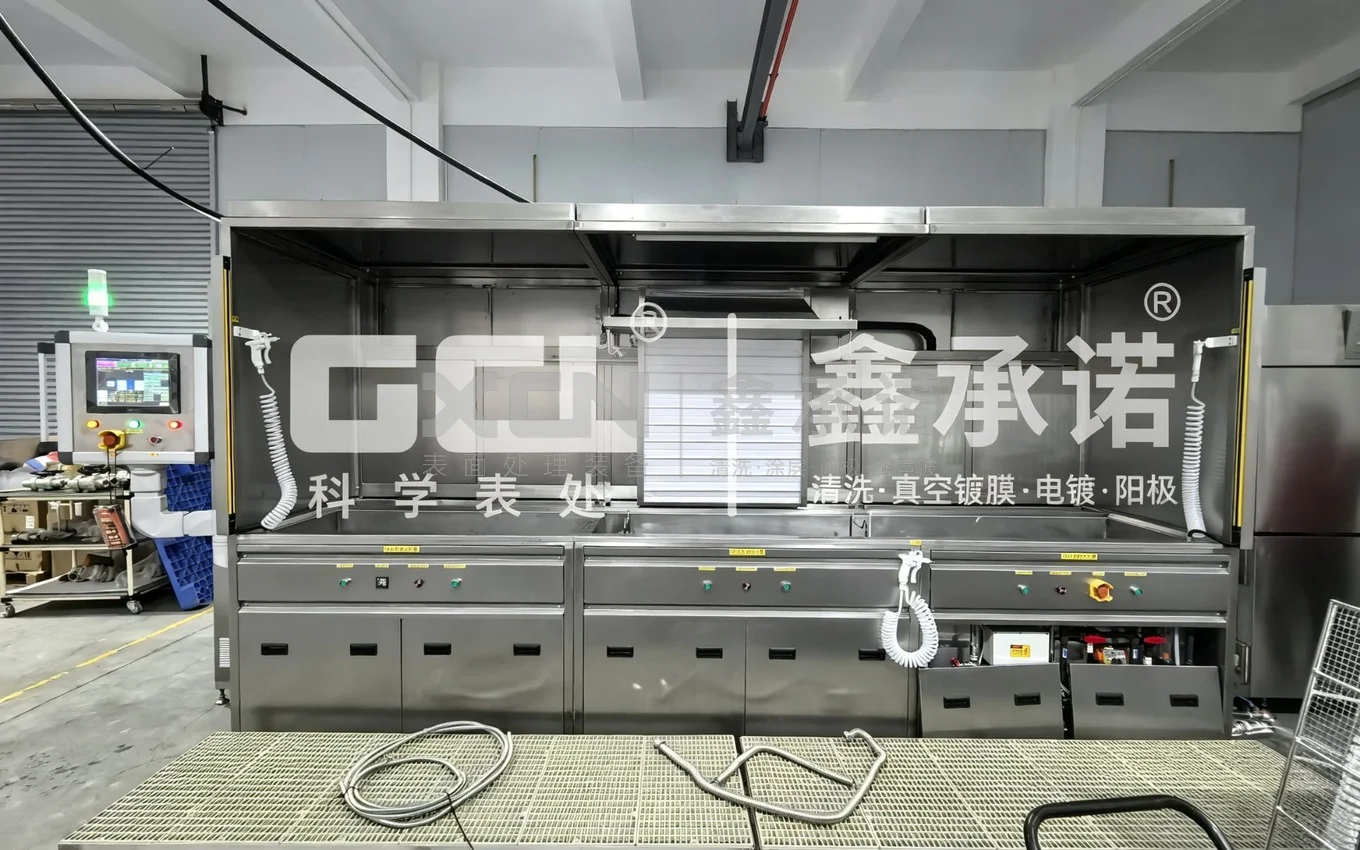
图3 同一产线的槽体、观察窗与操作面板布置
一条脱脂线能不能稳定,往往不取决于药剂品牌,而取决于六个变量是否被管住。
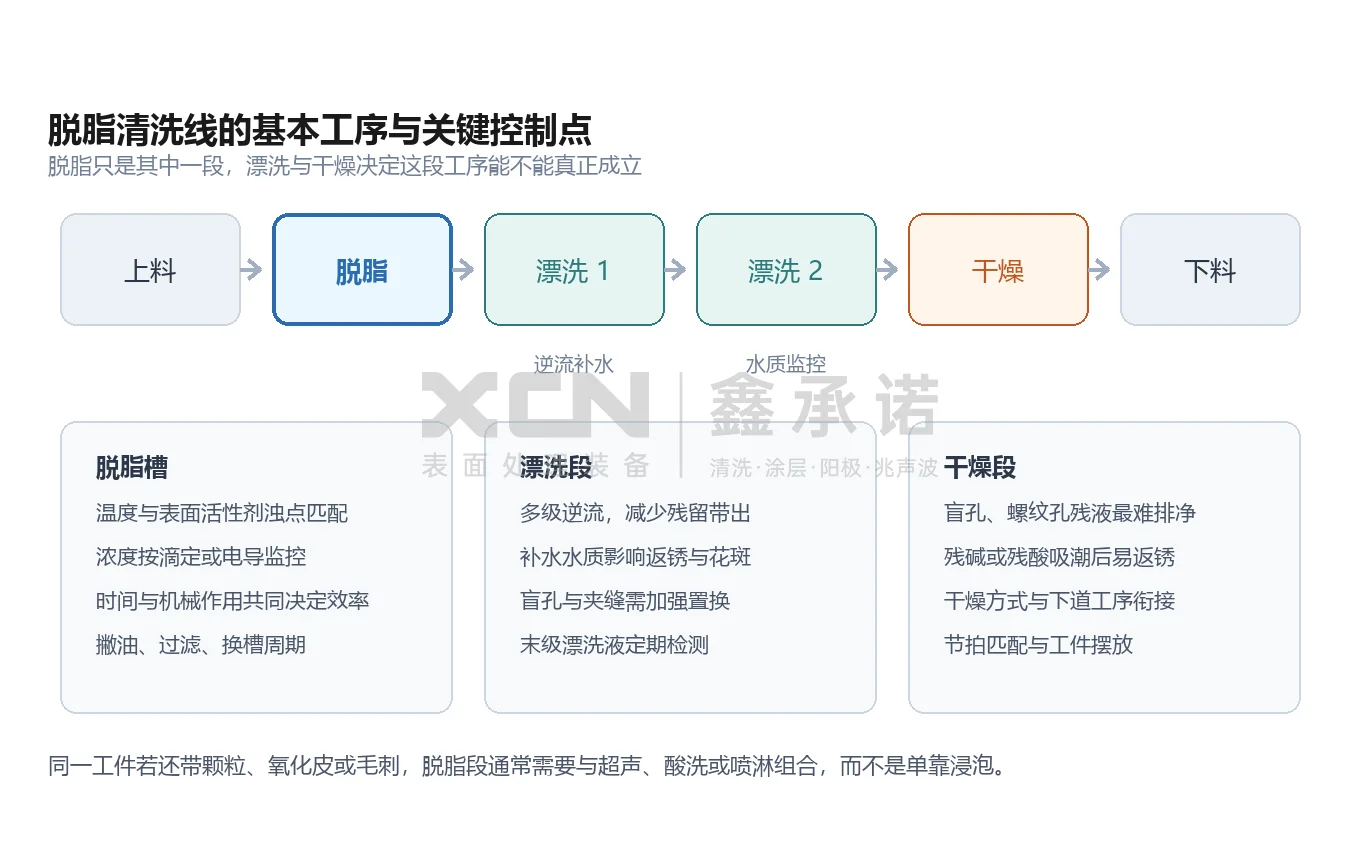
图4 脱脂清洗线基本工序与关键控制点示意图
除此之外,槽液维护决定了参数能维持多久。载油量上升、乳化能力下降后,清洗力会持续衰减,需要靠撇油、过滤与换槽周期控制,而不能只补加药剂。
判断脱脂是否到位,要看两条独立的线:外观线查油膜残留,颗粒线查无机残留。ISO 16232:2018 覆盖的是颗粒污染的检测与结果表达,并明确不适用于油脂类薄膜污染,也不适用于目视、擦拭这类非定量方法[5],所以两条线不能互相替代。
外观线常用六种手段,按投入成本与精度递增排列。
| 检测方法 | 操作方法 | 主要反映 | 适用与局限 |
|---|---|---|---|
| 日光灯下目视 | 在标准光源下正反两面观察 | 明显油污、水痕、花斑 | 最快,但只能发现宏观残留 |
| 吸油纸擦拭 | 用吸油纸擦拭工件表面,观察纸面油迹 | 残留油量的半定量印象 | 适合现场比对,主观性较强 |
| 达因笔(表面张力 / 油墨测试) | 用指定达因值的笔在表面划线,看墨线是否连续,通常要求保持 3–5 s 不收缩 | 表面能水平,间接反映有机残留 | 需选对达因值档位,粗糙表面读数偏保守 |
| 水滴角 | 在表面滴一滴蒸馏水,用仪器测水与表面的夹角 | 润湿性与清洁程度 | 定量性较好,需仪器,粗糙表面误差大 |
| 显微镜 / 放大镜 10×–40× | 局部放大观察孔隙、残油与附着颗粒 | 局部细节与缺陷 | 视野小,取样代表性有限 |
| RFU 值检测仪 | 用荧光法测表面有机残留的相对值 | 有机薄膜的相对量 | 需建立基准并与清洗前对比 |
颗粒线走的是“萃取—过滤—计数”的路径,常见两种萃取方式。
以上参数属于常见设定,具体数值按内部检测规范与客户要求确定。
两种方式得到的颗粒数据,按 ISO 16232 的洁净度代码表达:先按尺寸区间分级(常见从 5–15 μm、15–25 μm 一直到 600–1000 μm 及更大),统计各档颗粒数,再折算成等级代码,等级数字越小代表越洁净[5]。需要注意,显微计数与自动颗粒计数器依据的物理原理不同,同一份萃取液的结果不宜直接互换。
水膜连续性仍是现场最快的筛查手段。工件浸水后取出,观察水膜能否连续铺展、不断裂;ASTM F22-21 就是这类方法的标准,可用于底漆、转化膜、阳极氧化、电镀、粘接等工序前的确认[2]。但它是非定量的合格/不合格判定,在粗糙或多孔表面灵敏度会明显下降,也只能反映疏水污染[2]。
更稳妥的做法是三层判定:目视与水膜连续性做快速筛查,达因值、水滴角与 RFU 做定量侧证,颗粒按 ISO 16232 等级验收,最后用下道工序良率兜底。
最后提醒一句:脱脂后返锈,多数不是脱脂没做好,而是漂洗不净、干燥不彻底,或者工件在工序间停留过久。把这三件事分开查,比反复加药更有效。
Q1:脱脂和除油是一回事吗?
日常语境里两者混用。工艺语境里,脱脂指一道前处理工序,除油更偏指“去除油脂”这一目的;实际脱脂段还要去掉铁粉、磨料、灰尘等无机污物[3]。ISO 27831-1 将脱脂列为金属表面清洗与制备的处理项之一,与除锈、酸洗并列[1]。
Q2:碱性越强洗得越干净吗?
不是。提高碱性有利于皂化可皂化油脂,但对铝、锌、黄铜等基材的侵蚀风险同步上升;而且除油效率受表面活性剂浊点与温度影响,温度偏离浊点会明显下降[3]。碱度应当和基材、油污类型一起确定,而不是单独拔高。
Q3:超声功率开大一点更保险吗?
不一定。空化效果与频率、温度、槽液状态、工件摆放都有关系,功率只是其中一个变量。功率偏高还可能带来槽液升温加快、工件表面受影响等问题,实际档位应按样件验证确定。
Q4:水膜连续就代表脱脂合格吗?
只能作为快速参考。该方法非定量,粗糙或多孔表面灵敏度下降,也不反映无机残留[2]。关键工序建议叠加接触角或颗粒检测,并用下道工序良率做最终确认。
Q5:溶剂脱脂已经被淘汰了吗?
没有。在重油、蜡、盲孔夹缝与怕水件上,溶剂仍有明显优势;限制主要在 VOC 排放、防火防爆与废液处置。水基与溶剂不是替代关系,而是按污染物类型与工件结构分工。
本文所述技术参数、行业数据均来源于公开资料及文末引用来源,仅供技术交流与选型参考。具体设备参数请以厂家最新官方资料为准。如涉及数据误差或信息更新,欢迎指正。