信息摘要
半导体设备里的腔体内衬、屏蔽罩、电极底座和治具,多为 6061、6063 系列铝件,长期处在腐蚀性工艺气体、等离子体冲刷与高纯水清洗的叠加环境中。选哪种氧化,关键不是“哪种酸更好”,而是耐蚀等级、尺寸公差与外观要求三者的取舍。本文从电解液对氧化膜的溶解能力讲起,把硫酸、草酸与混酸三套体系摊成六维对比,给出四条按件分流的选型条件,并拆解混酸配方里山梨醇与乙醇酸各自在管什么。
半导体设备里的腔体内衬、屏蔽罩、电极底座和治具,多为 6061、6063 系列铝件,长期处在腐蚀性工艺气体、等离子体冲刷与高纯水清洗的叠加环境中。选哪种氧化,关键不是“哪种酸更好”,而是耐蚀等级、尺寸公差与外观要求三者的取舍。本文从电解液对氧化膜的溶解能力讲起,把硫酸、草酸与混酸三套体系摊成六维对比,给出四条按件分流的选型条件,并拆解混酸配方里山梨醇与乙醇酸各自在管什么。
半导体铝合金零部件的特殊氧化,选型的关键不是“哪种酸更好”,而是按零件的耐蚀等级、尺寸公差和外观要求,在硫酸、草酸与硫酸-有机酸混酸三套电解液体系之间做取舍。
半导体设备里的腔体内衬、屏蔽罩、电极底座和治具,多为 6061、6063 系列铝件,长期处在腐蚀性工艺气体、等离子体冲刷与高纯水清洗的叠加环境中。膜层一旦出现针孔、发花或批间色差,往往不是返修一件,而是整批重做。
三种方式的差异,起点是电解液对氧化膜的溶解能力:溶解越弱,膜层越厚越致密、孔隙率越低,但需要更高的槽电压,也更容易在局部烧蚀。
下文从膜层生成机理说起,用一张六维表把三者拆开,再给出按工况分流的选型条件,最后解释混酸体系里山梨醇和乙醇酸各自在管什么。
三种阳极氧化不是三选一的替代关系,而是“膜的生长速度”与“膜的溶解速度”在不同平衡点上的取值。电解液对氧化铝溶解得越强,膜层越疏松;溶解得越弱,膜层越致密,但槽电压也越高。
硫酸体系:最常见的工业路线。硫酸对氧化铝有一定溶解能力,成膜快、工艺窗口宽、膜层透明可染色,耐磨性也不错;代价是孔隙率相对偏高,耐蚀与机械性能在三个体系里偏弱,多用于一般防护、外观件和涂装底层 [4]。
草酸体系:以孔隙率换耐蚀。草酸对铝及氧化膜的溶解能力弱,成膜时更多氧化铝留在原处,因此膜层更厚、硬度更高、孔隙率更低,耐蚀性和电绝缘性优于硫酸膜 [4]。但草酸体系需要更高的槽电压才能维持成膜,能耗大、成本高,且容易出现烧蚀等表面缺陷,工业化应用长期集中在需要特殊绝缘防护的场合 [4]。
混酸体系:把溶解过程管起来。在硫酸或草酸基础上加入有机酸,作用不是“再补一种酸”,而是促进铝离子在界面沉积、形成缓冲层,抑制缺陷向外扩展,从而提升膜层耐蚀性与批次稳定性。相关研究观察到,硫酸体系加入草酸后可提高氧化电流密度、降低膜层孔隙率 [4]。
把三套体系的差别摊在一张表上,选型时不必再逐条追问。
| 电解液体系 | 膜层结构 | 耐蚀与绝缘 | 尺寸与膜厚 | 外观色相 | 典型适用件 |
|---|---|---|---|---|---|
| 硫酸阳极氧化 | 单一硫酸体系,溶解力较强;孔隙率偏高、膜层透明 | 耐蚀中等,染色适应性强 | 膜层相对薄,对尺寸影响较小 | 本色透明,染色自由度高 | 外观结构件、一般防护件、涂装底层 |
| 草酸阳极氧化 | 单一草酸体系,溶解力弱;致密、孔隙率低、硬度高 | 耐蚀与电绝缘性好 | 需较高槽压,膜层偏厚,须预留余量 | 自带淡黄至黄褐色调,色相随工艺波动 | 绝缘件、耐电压件、耐磨耐蚀并重的件 |
| 混酸阳极氧化 | 硫酸+草酸,或硫酸+乙醇酸+山梨醇等;缓冲成膜、缺陷少、孔径更小 | 耐蚀稳定,优于单一硫酸体系 | 膜厚可控,须按配方与温度窗口调整 | 色相更均匀,批间差异小 | 半导体腔体与内衬、耐蚀与外观同时要求的件 |
表里的“更好”都有前提——同等膜厚、同等封孔条件。跳过封孔谈耐蚀,三套体系都会失守。
若以一般防护、外观和成本为主,选硫酸体系。工艺成熟、可染色、交期短,是绝大多数外观件与结构件的默认解。
若耐电压、电绝缘或膜层硬度优先,选草酸体系。孔隙率低带来的绝缘性是它的核心价值,代价是更高的能耗与烧蚀风险,适合把功能放在第一位的零件。
若耐蚀与批间色差同时是硬指标,选混酸体系。硫酸加草酸可以降低孔隙率,硫酸+乙醇酸+山梨醇则把成膜、溶解、孔径三个变量分开调 [4][5]。半导体腔体件、需要长期面对腐蚀介质又要保持外观一致的零件,通常落在这条路径上。
若有精密配合面、螺纹或密封槽,先定遮蔽与余量,再定电解液体系。顺序反了,工艺选得再好也会超差。
选型还有一个前置动作:先定验收依据,再定体系。装饰性与防护性阳极氧化膜按 ISO 7599 及其对应的国家标准 GB/T 8013.1 验收;以耐磨为主要目标的硬质膜,ISO 7599 明确不适用,应看 ISO 10074 [1][2][3]。三份文件各管一段,合同里写清哪一份,比事后争论膜层好坏有效得多。
混酸配方的难点不在“加什么”,而在每种添加剂只管一个变量。公开专利 CN116200788A 给出过一组用于铝合金硬质阳极氧化的混酸方案:硫酸 90–110 g/L、乙醇酸 10–50 g/L、山梨醇 10–50 g/L,另加 2–5 g/L 铝离子,槽温 0–5℃、电流密度 1–3 A/dm² [5]。
◆ 乙醇酸:在阳极氧化过程中作氧化剂,与基材中的铁等有害杂质反应生成草酸;生成的草酸又能减缓电解液对膜层的腐蚀,使膜层更均匀致密 [5]。
◆ 山梨醇:提高槽液稳定性,加快阻挡层的形成速度、增加阻挡层厚度,同时减小多孔层的纳米孔孔径 [5]。
◆ 铝离子:提前加入,抑制膜层被过度溶解,避免膜厚“越做越薄” [5]。
所以混酸不是把两种酸倒进一个槽子,而是把成膜速度、溶解速度、孔径三个变量拆开,各给一个把手。这也解释了为什么混酸线的控温精度与槽液分析频率,要求比单一硫酸线更高——配方越精细,越依赖过程控制来兑现。
尺寸。氧化膜由基材表面原位转化生成,一部分消耗基材、一部分向外生长。配合面、螺纹、密封槽要在下料前就决定是遮蔽还是预留余量。ISO 10074 在正文中要求客户向氧化厂提供必要信息,包含膜厚与遮蔽相关要求 [2]——这类信息不写清,责任边界就是模糊的。
封孔与洁净。GB/T 8013.1 对膜厚、封孔质量、表面密度、色差都规定了性能要求与试验方法 [3]。封孔不充分的膜层是多孔结构,既是腐蚀介质的通道,也是颗粒与残酸的藏身处;对半导体零件来说,后者的代价往往更大。
色差。GB/T 8013.1 把色差单独列为性能项 [3]。草酸膜的色相会随工艺条件变化 [4],混酸体系靠缓冲成膜把这个波动压下来,这也是同一批腔体件更愿意走混酸的原因之一。
把上面的工艺差异翻译成设备语言,其实是四件事。
◆ 槽液体系要能切。草酸、草酸+硫酸、硫酸+山梨醇+乙醇酸是三条不同的化学路径,槽体材质、加热与制冷、排风、废液分类都要按最严的一条配置。
◆ 温度窗口要守得住。混酸硬质氧化常在 0–5℃ 区间运行 [5],制冷能力与槽液循环均匀性直接决定膜层一致性。
◆ 电流要给得稳。1–3 A/dm² 的电流密度区间 [5] 靠整流波形与挂具接触电阻共同保证,接触点发热往往就是烧蚀的起点。
◆ 纯水与废液要分得开。含铝废液、酸雾吸收液、清洗水分路收集,后续回用与达标才有基础。
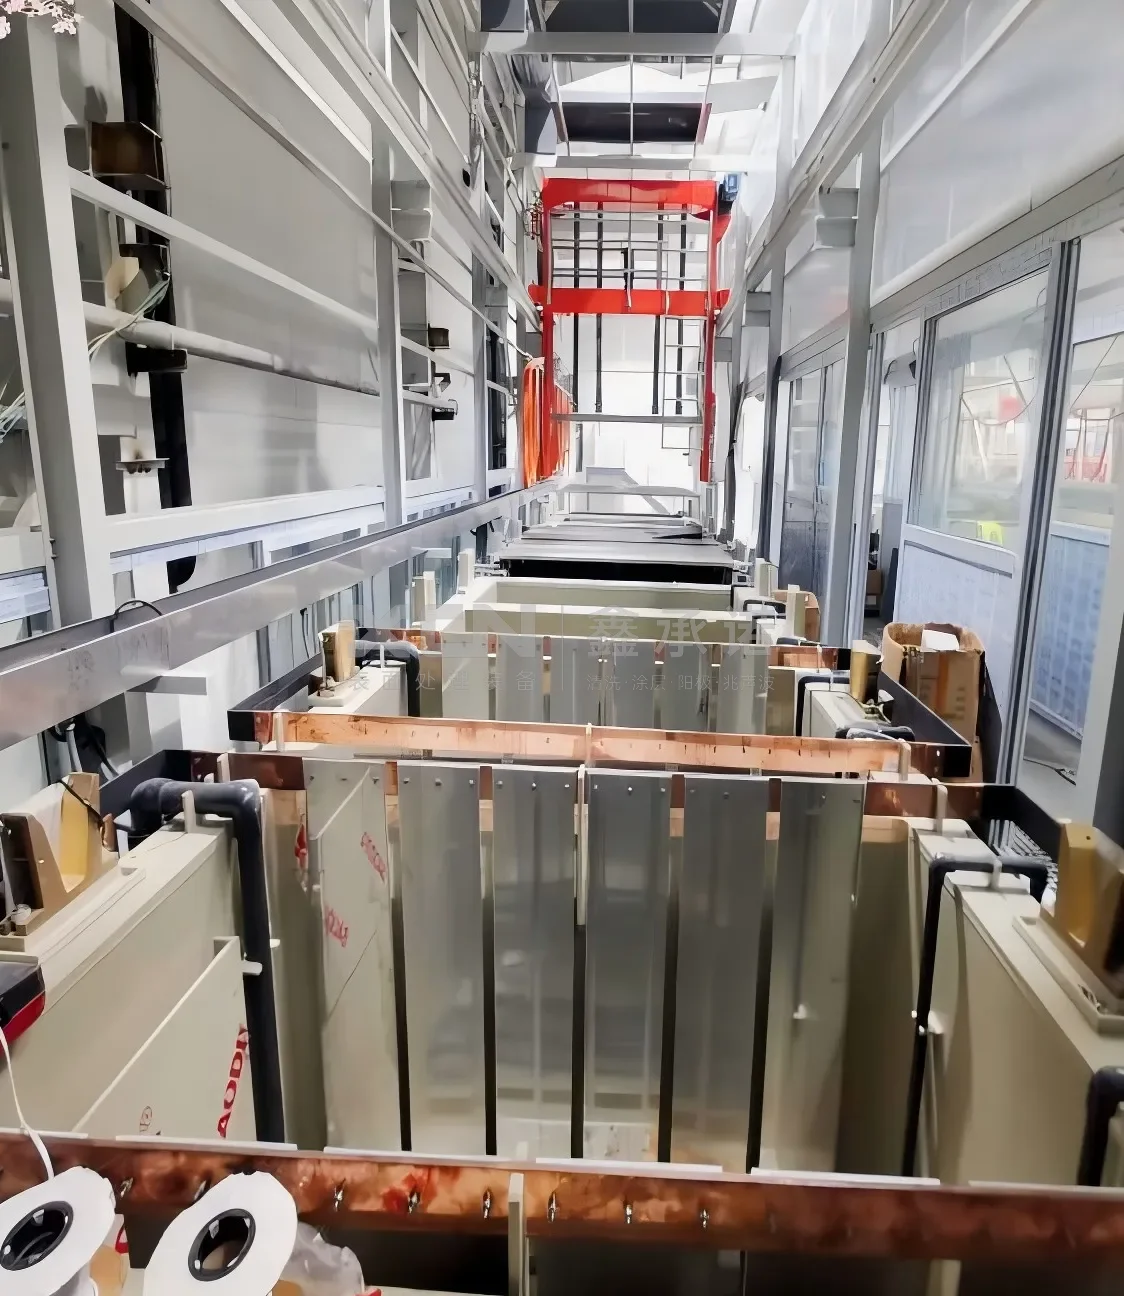
特殊氧化线槽体区实景:工艺槽沿产线纵向成排布置,顶部行车负责跨槽吊运,槽沿铜排与挂具承担导电与装挂,槽口装有透明防护帘。
鑫承诺 PARTS 绿色表处系列中的特殊氧化线,就是按草酸阳极、草酸+硫酸、硫酸+山梨醇+乙醇酸这三类槽液组织的,面向半导体加工零部件的铝合金表面处理,目标是把耐蚀性与外观一致性一起做进量产节拍。
需要说清一条边界:氧化只是表处链上的一环,前处理洁净度与后段封孔同样决定最终良率。这两段没控住,换哪种酸都救不回来。
Q1:草酸阳极氧化一定比硫酸阳极氧化耐蚀吗?
在同等膜厚、同等封孔的前提下,草酸膜孔隙率更低、致密性更好,耐蚀与电绝缘性通常优于硫酸膜 [4]。但“更耐蚀”不等于“所有件都该选草酸”:草酸体系需要更高槽电压,能耗与成本更高,且易出现烧蚀缺陷 [4]。对成本敏感、以外观和一般防护为目标的零件,硫酸体系仍是更经济的选择。
Q2:混酸氧化是不是配方越复杂越好?
不是。混酸的价值在于把成膜速度、溶解速度、孔径三个变量分开调节 [5]。每多一种组分,就多一个需要监控的变量,也多一份废液处理负担。量产稳定靠的是控温、控铝离子浓度、控电流密度这三件事做扎实,而不是配方表更长。
Q3:氧化后尺寸超差,通常怎么补救?
先分清是设计问题还是工艺问题。若是设计阶段没有预留,常规做法有两条:关键配合面在氧化前遮蔽,或按“氧化后尺寸”标注、氧化后精修。ISO 10074 要求客户向氧化厂明确膜厚与相关要求 [2],把这条写进图纸,比事后返修便宜得多。
Q4:半导体腔体件按 ISO 7599 还是 ISO 10074 验收?
看膜层定位。ISO 7599 管的是装饰性与防护性阳极氧化膜,明确不适用于以耐磨为主要特征的硬质阳极氧化膜;硬质膜对应 ISO 10074 [1][2]。国内项目通常同时要对 GB/T 8013.1 的膜厚、封孔、色差要求负责 [3]。验收条款写清依据哪一份,比笼统写“符合国标”更可执行。
Q5:膜层发花、批间色差大,先查哪里?
按“前处理 → 槽液 → 电参数 → 挂具”的顺序查。前处理的碱蚀与抛光不均匀会直接放大成色差;槽液中杂质离子与铝离子累积会改变溶解平衡;温度与电流分布不均造成膜厚梯度;挂具接触不良则在接触点附近形成烧蚀。草酸体系对这些因素尤其敏感 [4]。
[1] ISO 7599:2018 铝及铝合金阳极氧化 装饰性和防护性阳极氧化膜的规范方法
[2] ISO 10074:2021 铝及铝合金硬质阳极氧化膜规范
[3] GB/T 8013.1-2018 铝及铝合金阳极氧化膜与有机聚合物膜 第1部分:阳极氧化膜
[4] 螺纹紧固件表面防护技术综述(阳极氧化各电解液体系性能对比)
[5] CN116200788A 一种混合酸制备铝合金硬质阳极氧化膜层的方法(专利公开文本)
免责声明:本文所述技术参数、行业数据均来源于公开资料及文末引用来源,仅供技术交流与选型参考。具体设备参数请以厂家最新官方资料为准。如涉及数据误差或信息更新,欢迎指正。