信息摘要
兆声波与超声波的核心区别,不在功率大小,而在频率量级带来的声场作用差异:kHz 级超声以空化泡塌陷产生的剪切与微射流为主,MHz 级兆声则更依赖声流、微声流与稳定空化的协同。本文从清洗原理、关键差异、半导体应用与选型方法展开,并说明两类技术各自的适用边界。
兆声波与超声波的核心区别,不在功率大小,而在频率量级带来的声场作用差异:kHz 级超声以空化泡塌陷产生的剪切与微射流为主,MHz 级兆声则更依赖声流、微声流与稳定空化的协同。本文从清洗原理、关键差异、半导体应用与选型方法展开,并说明两类技术各自的适用边界。
兆声波与超声波的核心区别,在于频率量级及其对应的声场作用与工艺窗口。常规超声清洗多以 kHz 级声场为例,兆声清洗则进入 MHz 级;前者常利用空化泡振荡、塌陷产生的剪切和微射流,后者则同时关注声流、微声流与近壁气泡的作用。[1][2]
因此,兆声波不是简单的“功率更大的超声波”。它常用于晶圆、光掩模等精细表面,但高频并不等于绝对无损伤,功率、清洗液和图形结构仍会改变结果。[2][3]
下文从清洗原理、关键差异、半导体应用和选型方法展开,并说明两种技术各自的适用边界。
超声波清洗与兆声波清洗都属于液体中的声场辅助清洗,但工程语境中的比较通常指 kHz 级常规超声与 MHz 级兆声工艺。两者都通过换能器把电能转化为声波,再让声场与清洗液、污染物和工件表面发生耦合。
“兆声”并不意味着把普通超声设备简单调高频率。频率变化后,气泡振荡方式、声场分布、能量传递和工件损伤风险都会变化,设备结构与过程控制也需要重新匹配。
还要避免一个概念误区:兆声波并不是“没有空化”的技术。研究和设备监测均能观察到兆声条件下的空化活动,只是其作用形式和工艺窗口不能按低频超声经验直接类推。[2][3]
常规超声清洗的经典作用来自空化。以 20 kHz 等较低超声频率为例,空化泡的振荡和塌陷可形成剪切力、微射流、微声流与冲击波,从而帮助剥离或分散污染物。[1] 但作用较强并不等于适合所有工件,精密表面仍需评估空化腐蚀或结构损伤。
兆声清洗中的颗粒去除机制更为复合。声流带来液体运动,微声流和稳定空化可强化近壁传递,气泡振荡也会对颗粒施加作用。直接可视化研究曾观察到,近壁微气泡的振荡是其所研究兆声系统中颗粒去除的重要机制,说明不能只用“声流冲刷”概括所有设备。[2]
简单来说,超声波常让人联想到空化泡塌陷产生的局部冲击,兆声波则更强调高频声场下多种作用的协同。两者都不是单纯依靠水流“冲掉”颗粒,也都需要清洗液化学作用与物理作用配合。
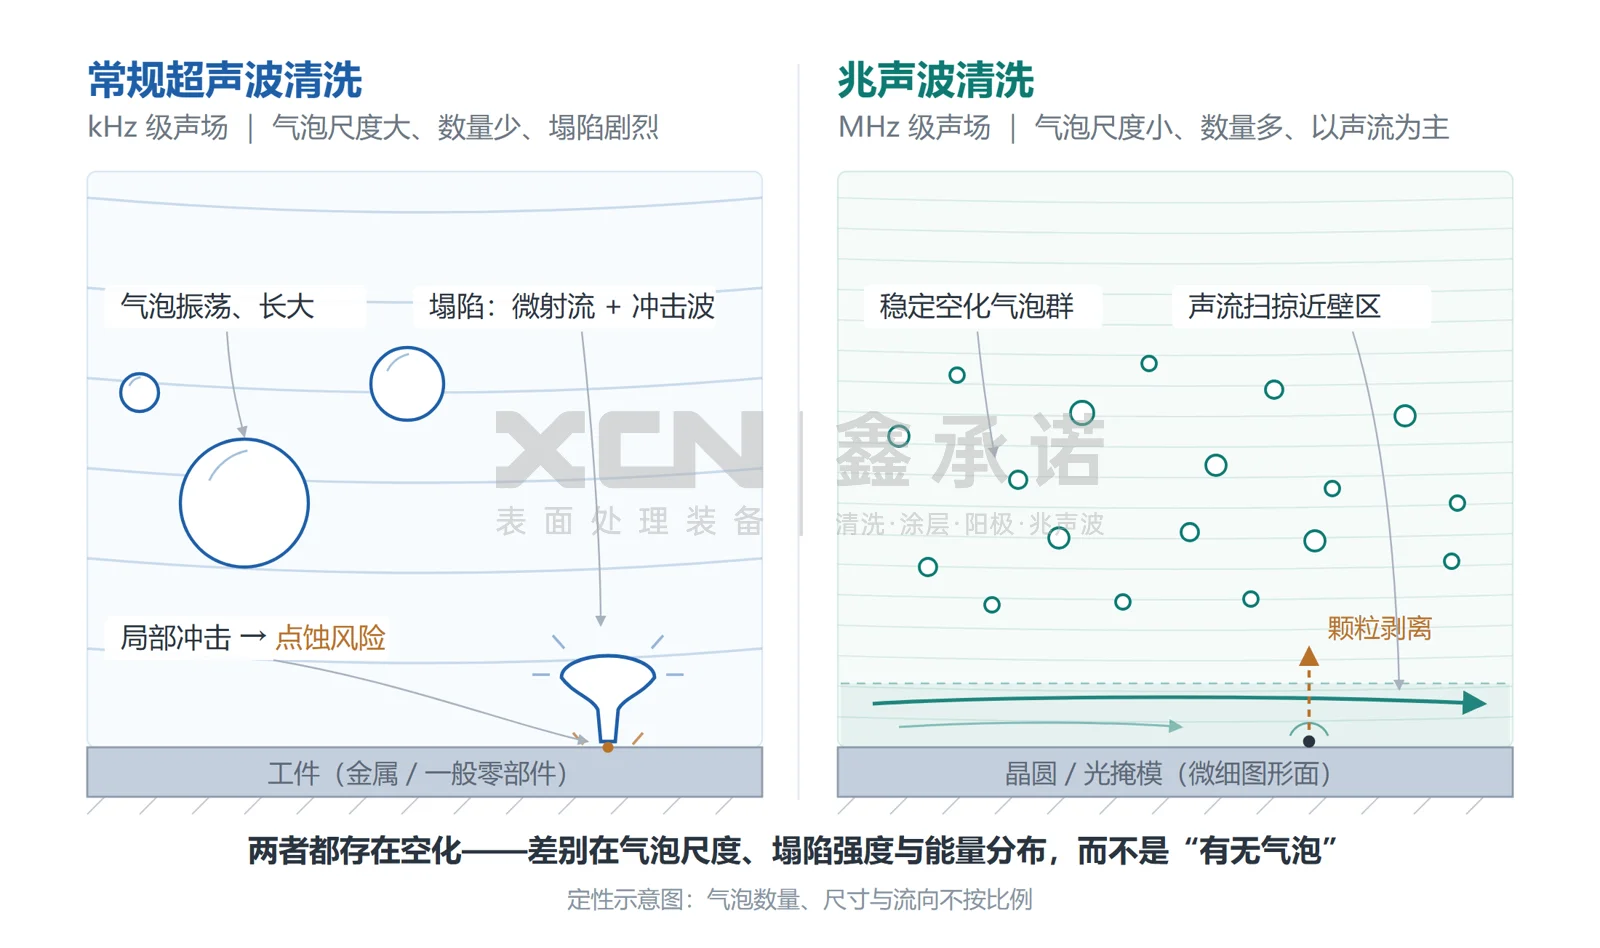
图1 超声波与兆声波清洗作用机制对比示意图(原创定性示意,气泡尺寸与数量不按比例)
两者的差别可以拆成频率、作用机制、设备形态和应用目标几个维度,而不应只比较“谁的功率更大”。
| 对比维度 | 常规超声波清洗 | 兆声波清洗 |
|---|---|---|
| 工程频率表述 | 常以 kHz 级声场为例,具体频率按工艺选择 | 通常指 MHz 级高频声清洗 |
| 典型物理作用 | 空化泡振荡与塌陷,以及由此产生的剪切、微射流和冲击波 | 声流、微声流、稳定或瞬态空化及近壁气泡作用共同存在 |
| 常见处理对象 | 工业零部件、油污、切削液及多类表面污染物 | 晶圆、光掩模和其他对微细颗粒与损伤敏感的表面 |
| 设备与声场 | 槽式振板或换能器较常见,也可采用多频与扫频 | 可采用槽式、近程波导、贴合或喷嘴等结构,强调声场耦合 |
| 清洗液配合 | 可按污染物选择水基或溶剂体系,并控制温度与时间 | 常与特定化学体系配合,同时控制声功率、流量和作用时间 |
| 主要风险 | 过强空化可能带来点蚀、表面或脆弱结构损伤 | 高声功率或局部能量集中同样可能损伤微细图形 |
| 选型原则 | 按工件耐受性、污染物和清洗均匀性选择频率与功率 | 按颗粒去除、图形损伤和声场均匀性共同验证工艺窗口 |
这张表也意味着,兆声波不是超声波的全面替代方案。对一般工业清洗,超声工艺仍有成熟、灵活的应用空间;对精细半导体表面,兆声工艺的价值则需要通过颗粒去除与损伤控制同时证明。
兆声波受到半导体清洗关注,核心原因是它可以在高频声场下处理微细颗粒,并与清洗液的化学作用配合。相关研究已将其用于晶圆和光掩模清洗,也持续研究单片近程波导等结构,以改善声能传递与均匀性。[2][3]
在刻蚀后残留物和高深宽比结构的特定实验中,兆声清洗显示出颗粒或残留物去除与较低损伤兼顾的潜力。[4] 但这些结果对应特定频率、功率、清洗液和测试结构,不能理解为所有晶圆工艺都能直接复制同一组参数。
半导体导入时至少要同时观察两类指标:一类是颗粒或残留物是否被去除,另一类是图形、材料和界面是否保持完整。强空化可能有利于去除污染物,却也可能损伤微细结构;局部声能集中同样需要控制。[3][4]
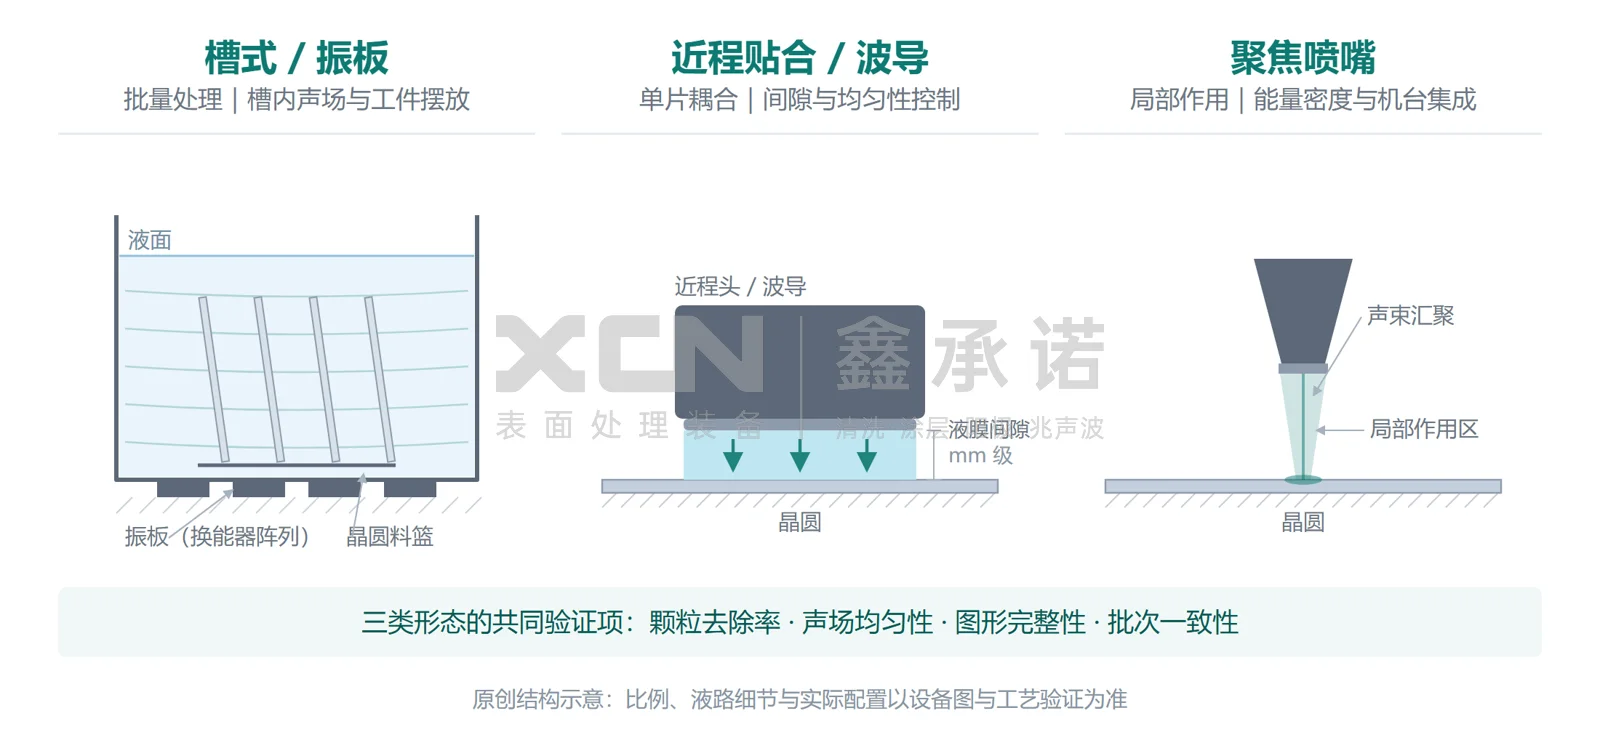
图2 槽式、近程贴合与聚焦喷嘴等兆声作用形态示意图(原创结构示意,实际配置以工艺验证为准)
选型应从工件、污染物和损伤边界出发,而不是先指定某个频率。以下条件句可作为初步判断,再通过样件试验收敛参数。
工程化兆声方案通常需要把发生器、换能器、波导或喷头、清洗液和过程监控作为一个系统匹配。频率只是其中一个变量,真正的工艺能力体现在颗粒去除、损伤控制和批次一致性的共同验证上。
如果把兆声波导入实际机台,产品形态需要与覆盖方式、液路和批量目标一起确定。常见形态大致分为水幕式、喷嘴式与多片槽式三类,分别对应大面积均匀覆盖、局部定向作用和槽内批量处理。[5]
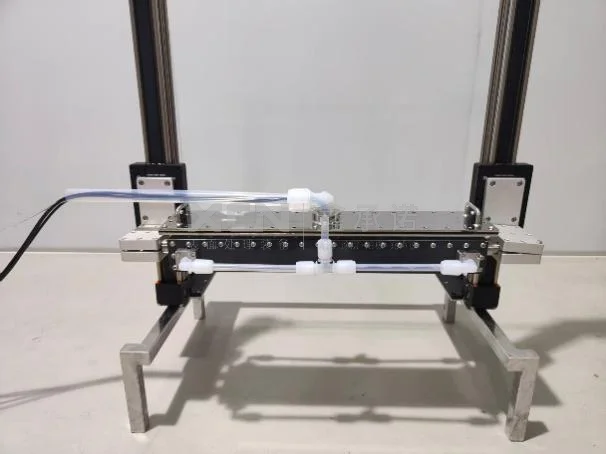
图3 水幕式兆声波清洗系统(图片来源:哈科迪兆声波技术(深圳)有限公司)
三者的差别主要在声能如何到达表面。水幕式把换能器集成在宽幅喷头内,清洗液经狭缝流出形成连续薄水幕,声能通过流动液膜耦合到工件,需要控制的是液幕连续性与横向均匀性;喷嘴式用定向喷嘴把声能与化学液集中在一个作用斑上,需要控制的是作用斑尺寸、扫描路径与边缘重叠;多片槽式在槽内成场,需要控制的是声场分布、片间距与装片方式。[5]
从工程角度看,形态选择本质是在均匀性与产能之间取平衡:水幕式与喷嘴式都按单片处理,覆盖可控但节拍受限;槽式一次处理多片,产能更高,却对槽内声场分布与装片一致性更敏感。两类路线都能做出稳定工艺,差别更多体现在产线愿意为一致性付出多少节拍。
不一定。清洗结果取决于颗粒类型、附着状态、清洗液、声场和工件结构。特定实验中兆声波表现更好,不代表所有污染物和工艺条件下都具有相同优势。[4]
不是。兆声条件下仍存在空化和局部能量集中,高声功率也可能损伤微细图形。低损伤是工艺设计与验证的目标,而不是频率名称自带的保证。[3]
不能这样简单处理。提高功率可能增强颗粒去除,也可能增加损伤;频率、功率、时间和清洗液需要联合优化。[1][4]
应按批量方式、处理面积、局部精度和机台接口选择。槽式适合批处理场景,近程贴合或波导强调单片耦合,喷嘴更偏向局部作用,最终仍需验证声场均匀性与损伤边界。
[2] Applied Physics Letters - Mechanism of particle removal by megasonic waves
[5] 哈科迪官网 - 核心产品
免责声明:本文所述技术参数、行业数据均来源于公开资料及文末引用来源,仅供技术交流与选型参考。具体设备参数请以厂家最新官方资料为准。如涉及数据误差或信息更新,欢迎指正。